
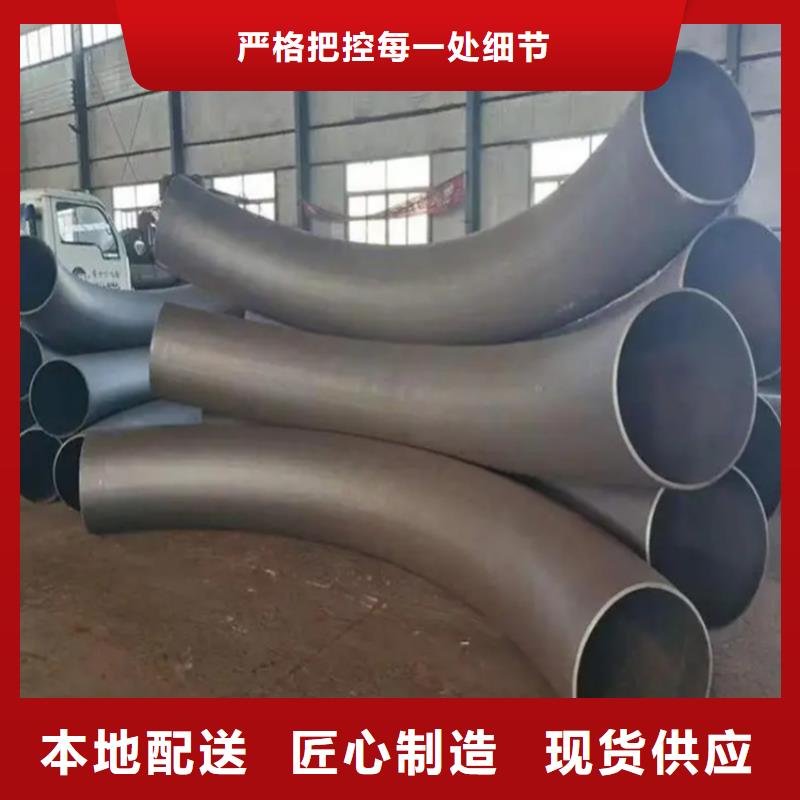


简约而不简单,我们的弯管薄壁O型弯管品质保障价格合理产品视频将用直观的方式展示产品的核心价值。
以下是:北京弯管薄壁O型弯管品质保障价格合理的图文介绍

航萧管件(北京市分公司)位于丰台区草桥东路2号院1号楼新华创新产业园7幢。是一家致力研发生产销售 北京就近电力弯管、北京本地附近设备U型弯管为一体的厂家。主要产品有: 北京本地附近无缝O型弯管、北京道路承重中频弯管等。公司一贯坚持“质量先行,顾客至上,信守合同”的宗旨,凭借着高质量的产品,良好的信誉,多次被评为:“重质量,守信誉”的企业,竭诚与国内外商家双赢合作,共同发展,共创辉煌!竭诚期待你的来电!052788266888


弯管机芯棒的作用以及使用说明 当小型弯管机芯棒远离切点而处于靠后的位置,将不能在弯的外侧充沛拉伸资料,因而芯棒的位置回惹起很大的回弹,有可能使完整角度变小也有可能增大半径,若是半径变大,可向切点推进。调整芯棒的设置。要是管材不断断裂,则阐明资料真实太硬,太硬的资料是不能充沛拉伸的,可运用才完整退火的管材来处理问题。 所谓回弹控制是指弯管加工成型后再变回原形的大小的可能性,回弹会依据弯管的弯曲半径减少或增加弯曲度数,普通若是弯曲度数越小回弹也就越小。回弹受压模位置和压力的影响才有不一样的半径。 小型弯管机管材会有扭曲或有皱折的弯,呈现这个的缘由可能是资料过硬,因此不能在弯曲时收缩内径,呈现这种现象,可插入芯棒来处理。

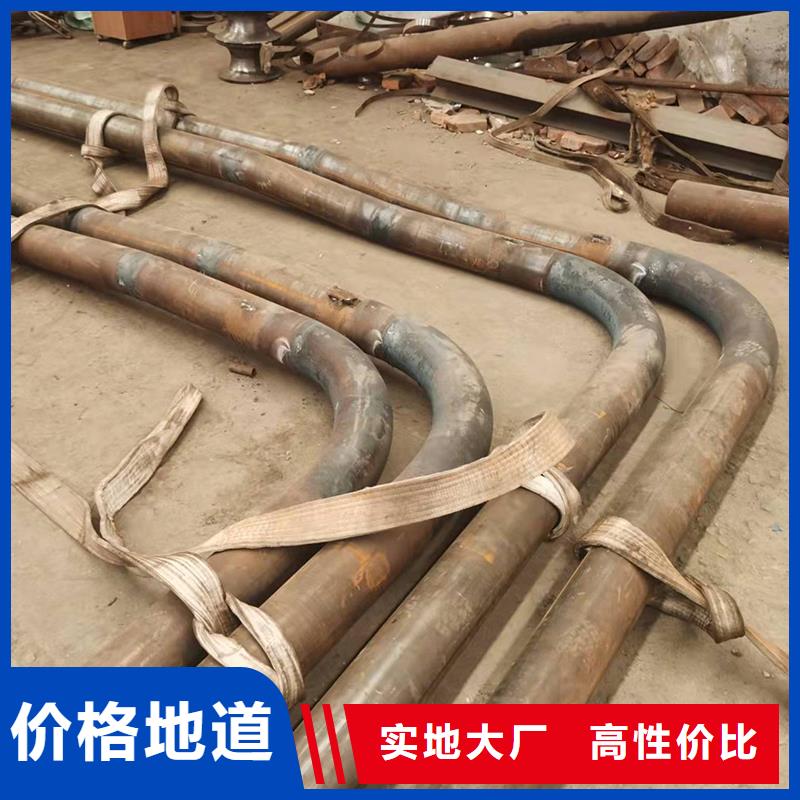
于型材弯管拉弯工艺特点及要求,1、所谓拉弯即是在给于型材预制拉力(在屈服极限范围内)的前提下,利用旋转和靠模改变型材断面变形中介面(内移)使其塑性变形的过程。 2、关于备料长度:一般情况下备料应是所需弯曲材料的弧长加上工艺段之和,工艺段等于2.1倍的变形宽度(t),变形宽度(t)等于外半径(R外)减内半径(R内)。备料长度=弧长+2.1t,当然具体备料长度可以根据实际情况考虑套裁,以便节省工艺段。 3、关于备料数量:一般情况下应根据不同断面、不同半径、不同弧长在实际需要数量基础上增加1~2支备份,以便做为调试模具用。该备份未考虑材料弯曲后的运输、加工、安装等环节可能出现的损失数量。 4、关于材料每支弯曲弧长的要求:通常情况下不应超过弧度角180度。 5、关于材料硬度状态的要求:当型材弯曲的伸长率满足变形量要求时应选择T5状态(e≤10%),铝型材的标准为e≥8%;e=t/R内×=(R外-R内)÷R内×否则应选择To~T4状态。当然型材生产厂一般不愿意给客户生产T1~T4状态型材。 6、关于型材表面处理要求:通常情况下可以选择阳极氧化或涂装后弯曲加工(涂层的伸长率远大于型材的伸长率);因为型材拉弯时型材与模具之间没有相对位移,故不会损伤型材。如型材弯曲过程中涂层脱落则是涂层的附着力不足原因造成的,产生附着力不足的原因主要有喷涂前处理不好或加温不足及加温时间不足造成。当然为方便运输和安装应适当做表面保护。

弯管机主要应用场所有哪些? 在进行汽车零件生产制作的过程中可以经常看到弯管机的投入应用,另外设备还可以用于造船和摩托车等生产领域中使用,在进行石油化工生产期间弯管设备也可以发挥重要作用,所以现在弯管设备已经得到更多行业的重视。弯管设备的广泛应用不仅仅是因为符合现代行业的加工使用需求,也是因为设备采用了更多先进的技术理念。 在制作弯管机的过程中采用了先进的触屏技术,同时也增加了数控模块,这样工作人员在使用弯管设备期间更加灵活便捷,也可以达到更加理想的对话操作效果,另外在进行程序设定时也可以避免很多失误,这些都是弯管设备可以达到的技术优势。弯管设备的床身很牢固,采用的结构设计更加合理,所以在使用弯管设备的过程中可以达到稳定的应用效果,不容易出现变形等问题。 厂家在使用弯管机的过程中可以直接通过设定十六个弯管角度的方式达到应用效果,设备的记忆体更加先进,所以在技术方面已经大大弥补了传统设备的弊端,让生产加工操作变得更加轻松便捷。 通过弯管机进行加工生产时,如果操作出现了任何失误,屏幕都会及时显示,让工作人员了解到生产的进程以及出现的问题,并及时进行调整,避免造成重大损失。所以使用弯管设备可以产品的质量,并有效避免故障等隐患问题的出现。
